


Hoe wordt PTFE-film vervaardigd? Het volledige productieproces duidelijk uitgelegd
Als je probeert te begrijpen hoe PTFE-film wordt vervaardigd, begint het antwoord met een polymeer dat niet kan worden gesmolten en geëxtrudeerd zoals gewone thermoplastische materialen. De hele productieketen is opgebouwd rond twee fundamenteel verschillende processen: het maken van de PTFE-hars en het vervolgens omzetten van die hars in een dunne, uniforme film. Dit artikel volgt elke stap zoals deze plaatsvindt in een professionele PTFE-filmfabriek.
De chemie achter de productie van PTFE-films: van chloroform tot hars
De productie van PTFE-films begint met de synthese van tetrafluorethyleen (TFE), niet met een filmextrusielijn.
De route begint met chloroform en waterstoffluoride, dat wordt geproduceerd door vloeispaat te behandelen met zwavelzuur. Chloroform reageert met waterstoffluoride om chloordifluormethaan (HCFC-22) te maken. Wanneer HCFC-22 boven 600 graden Celsius wordt verwarmd, barst het in TFE, het monomeer dat later polytetrafluorethyleen vormt.
De polymerisatiestap is een radicaalproces dat onder hoge druk wordt uitgevoerd in roestvrijstalen reactoren. Suspensiepolymerisatie produceert korrelige hars, de grondstof voor het schaven. Dispersiepolymerisatie produceert fijn poeder of waterige dispersie, de grondstof voor met PTFE gecoate stoffen, tape en geïmpregneerd gaas.
Sleuteldefinitie: Geschaafde PTFE-film is gemaakt van een massieve, gesinterde cilinder die met een scherp mes tot een doorlopende plaat wordt geschoren. Het is een subtractief proces, niet een op smelten gebaseerd proces.
PTFE-filmproductie Stap 1: Compressiegieten en sinteren
Voordat een enkel vel PTFE-film kan worden afgeschaafd, moet de hars tot een massieve cilinder worden samengeperst en gesinterd.
Granulaire PTFE-hars wordt afgewogen, in een cilindrische mal gegoten en bij 50 tot 100 MPa geperst. De resulterende voorvorm wordt vervolgens in een sinteroven geladen en verwarmd tot 370 tot 380 graden C. Bij die temperatuur versmelten de harsdeeltjes tot een dicht, homogeen blok.
De koelsnelheid is belangrijker dan de meeste kopers verwachten. Als een grote knuppel te snel afkoelt, veroorzaken interne spanningen microscheurtjes die als oppervlaktedefecten in de voltooide film verschijnen. Een knuppel met een diameter van 100 tot 250 mm heeft doorgaans 24 tot 48 uur nodig om veilig af te koelen.
De diameter van de knuppel beperkt ook de filmbreedte. Een knuppel van 300 mm kan na het bijsnijden van de randen filmstroken produceren van ongeveer 250 mm breed. Dit is de reden waarom sommige leveranciers PTFE-folie met een brede breedte kunnen aanbieden en andere niet.
PTFE-filmproductie Stap 2: Het afschaven van de gesinterde knuppel
Afschaven is de dominante methode voor het produceren van PTFE-film, omdat PTFE niet tot een dunne film kan worden geëxtrudeerd door conventionele smeltextrusie.
Een precisiedraaibank houdt de gesinterde knuppel vast terwijl een scherp mes langs het oppervlak beweegt. De bladhoek, voedingssnelheid en spilsnelheid bepalen de uiteindelijke filmdikte en oppervlakteruwheid. Bij een goed afgestelde machine staat het mes meestal tussen de 15 en 25 graden. Een scherpe hoek kan krassen achterlaten, terwijl een stompe hoek klappersporen veroorzaakt.
Typische afgeschaafde filmdiktes variëren van 0,02 mm tot 0,50 mm. Fabrieken met CNC-gestuurde apparatuur kunnen een diktetolerantie van /-0,01 mm aanhouden. Dit is het precisieniveau dat nodig is voor pakkingen, voeringen voor chemische leidingen en tape-backing.
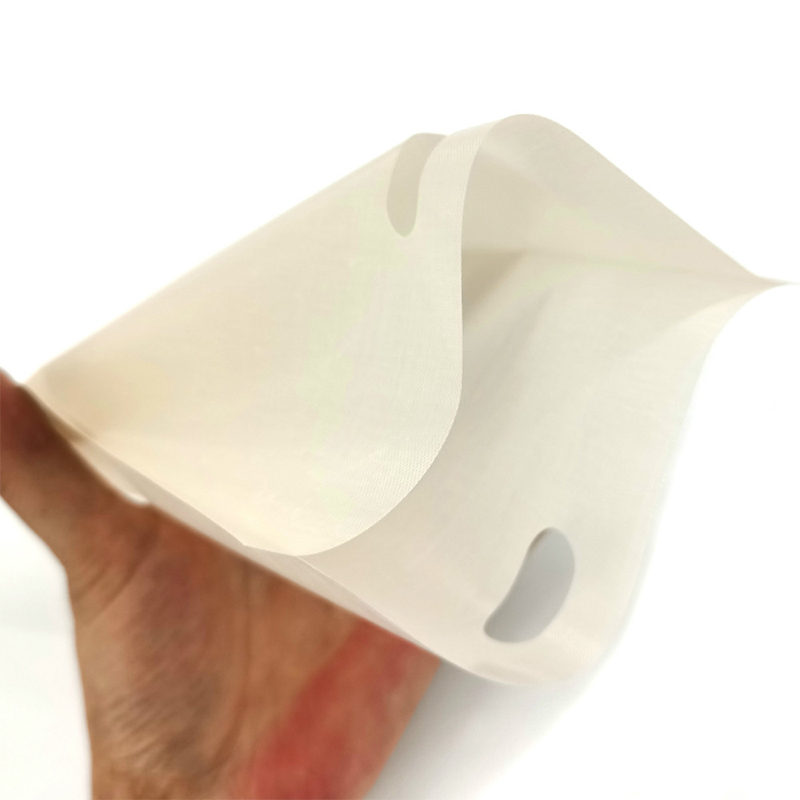 Geschaafde PTFE-film voor precisietoepassingen Deze afgeschaafde PTFE-film biedt nauwe diktetoleranties en een glad oppervlak, waardoor deze geschikt is voor pakkingen, voeringen en tape-ruggen. De elektrische isolatie en chemische weerstand breiden het gebruik ervan in elektronica en medische apparaten uit. Bekijk Product →
Typische filmdiktebereiken per productiemethode
PTFE-filmproductie Stap 3: Etsen en oppervlaktebehandeling
Onbehandelde PTFE-folie heeft een oppervlakte-energie van ongeveer 18 tot 20 dynes/cm, waardoor het onmogelijk is om met standaard lijmen te verlijmen.
Om de hechting te verbeteren, passen fabrikanten een etsbehandeling met natriumnaftaleen toe. De film wordt donkerbruin of zwart en tijdens het proces ontstaat een micro-ruw oppervlak met polaire groepen. De oppervlakte-energie stijgt boven de 50 dynes/cm, waardoor acryl- en siliconenlijmen stevig kunnen verankeren.
De etsdiepte moet in evenwicht zijn. Overmatig etsen verzwakt de film, terwijl onvoldoende etsen een slechte hechtsterkte veroorzaakt. De meeste geëtste films worden op rollen geproduceerd en vervolgens in de breedte gesneden. Omdat het etsmiddel reactief is, vereist etsen op grote schaal een gecontroleerde afvalverwerking, wat een extra laag van leverancierskwalificatie toevoegt wanneer u een fabriek auditeert.
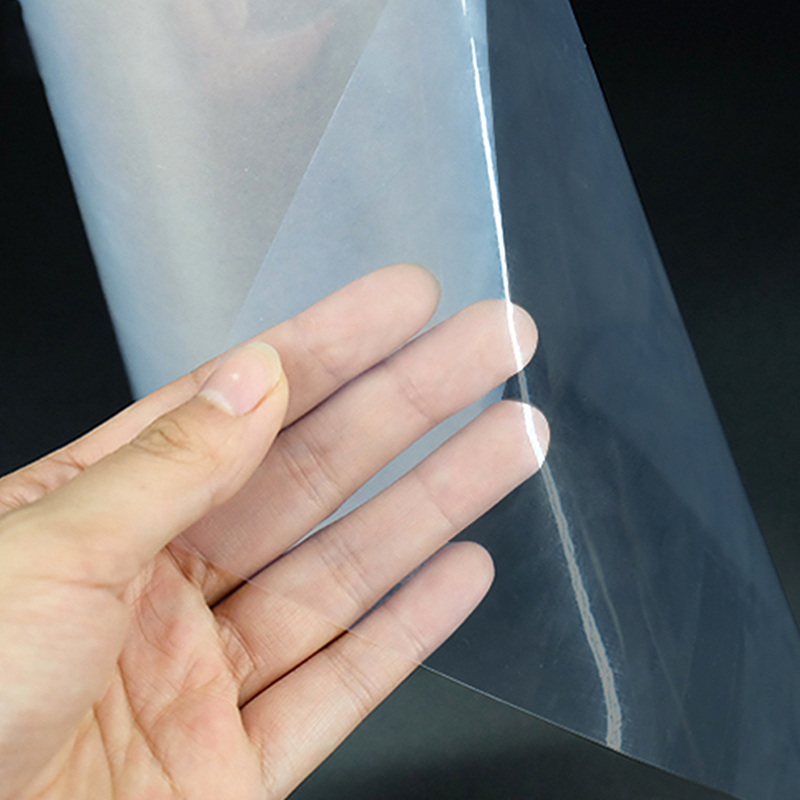 Geëtste PTFE-film voor sterke hechting Deze geëtste PTFE-film is oppervlaktebehandeld met natriumnaftaleen en verbetert de hechting op metalen en rubbers. Het is essentieel voor hogetemperatuurtapes en composieten waarbij een betrouwbare hechting van cruciaal belang is. Bekijk Product →
Kwaliteitscontrole bij de productie van PTFE-films
De betrouwbaarheid van PTFE-films wordt bepaald door meetbare parameters: dichtheid, diktetolerantie, treksterkte en diëlektrische sterkte.
Een ISO 9001-gecertificeerde fabriek test elke batch op dichtheid, die tussen 2,13 en 2,19 g/cm3 moet liggen. De treksterkte voor nieuwe PTFE-film varieert van 20 tot 35 MPa, afhankelijk van de oriëntatie. De diëlektrische sterkte voor een film van 0,1 mm ligt gewoonlijk boven 60 kV/mm.
| Eigendom | Standaard waarde |
| Dichtheid (g/cm3) | 2.13-2.19 |
| Diktetolerantie (mm) | /-0,01 |
| Treksterkte (MPa) | 20-35 |
| Diëlektrische sterkte (kV/mm, 0,1 mm film) | Boven de 60 |
| Oppervlakte-energie, onbehandeld (dynes/cm) | 18-20 |
| Oppervlakte-energie, geëtst (dynes/cm) | Boven de 50 |
FEP-film en het castingalternatief: wat kopers moeten weten
FEP-folie wordt niet afgeschaafd; het wordt in de smelt geëxtrudeerd of gegoten omdat FEP een in de smelt verwerkbaar fluorpolymeer is.
FEP-film is transparant, heeft een hoge lichtdoorlatendheid en is de standaard lossingslaag voor 3D-printers die UV-hars gebruiken. Een FEP-releasefilm van 100 micron is de meest voorkomende dikte in de 3D-printmarkt. De lichttransmissie ligt doorgaans boven de 95% en heeft een directe invloed op de printnauwkeurigheid, omdat het UV-licht zonder verstrooiing door de film moet gaan.
Een veel voorkomende aankoopvraag: Kan FEP-folie in elke toepassing PTFE-folie vervangen? Het antwoord is nee. PTFE geeft een betere chemische bestendigheid en een breder continu temperatuurbereik, terwijl FEP optische helderheid en gemakkelijkere hitteafdichting biedt. Voor bepaalde toepassingen zal deze technische vergelijking van PTFE versus FEP u helpen beslissen welk materiaal bij uw productlijn past.
 100 μm FEP-film voor 3D-printen Met een lichttransmissie van 96% en een hoge treksterkte zorgt deze FEP-film voor een efficiënte harsuitharding in LCD/DLP-printers. Het antiaanbakoppervlak zorgt ervoor dat het gemakkelijk loskomt en ondersteunt een hoge printkwaliteit. Bekijk Product →
Geschaafde PTFE film
Beste vanwege chemische bestendigheid, continue werking van -200 tot 260 graden C en duurzaamheid onder zware omstandigheden.
FEP-film
Beste voor optische helderheid, smeltlasbaarheid en UV-transmissie bij 3D-printen en elektronica.
Veelgestelde vragen: vragen over de productie van PTFE-films
Wat is de meest gebruikelijke methode om PTFE-folie te vervaardigen?
Skiven is de meest gebruikelijke en kosteneffectieve methode. Er wordt gebruik gemaakt van een precisiedraaibank om een dunne, doorlopende film van een gesinterde PTFE-cilinder af te pellen. Het kalanderen van een PTFE-dispersie is een alternatief, maar bij nieuwe films is dit minder gebruikelijk.
Kan PTFE-folie worden gemaakt door extrusie?
Standaard PTFE kan niet in de smelt worden geëxtrudeerd omdat het niet smelt onder de ontledingstemperatuur. FEP en PFA zijn smeltverwerkbaar, zodat hun films kunnen worden geëxtrudeerd, maar PTFE-film wordt geproduceerd door schaven of door dispersiekalanderen.
Waarom wordt geëtste PTFE-film donkerbruin?
De donkerbruine kleur is afkomstig van de etsbehandeling met natriumnaftaleen. De reactie verwijdert fluoratomen op het oppervlak en introduceert zuurstofbevattende groepen, wat de bevochtigbaarheid van de lijm verbetert zonder de bulkeigenschappen van het PTFE te beïnvloeden.
Welke diktetolerantie kan worden verwacht voor afgeschaafde PTFE-folie?
Met CNC-gestuurde afschaafapparatuur is /-0,01 mm haalbaar voor filmdiktes onder 0,5 mm. Vraag altijd om het keuringsrapport, niet om de claim van de leverancier.
Begrijpen hoe PTFE-folie wordt vervaardigd, is de eerste stap bij het selecteren van een betrouwbare leverancier. Vraag naar de harskwaliteit, het sinterprofiel, de afschaafapparatuur en of het etsen in eigen huis gebeurt. Deze details maken het verschil tussen consistente film en batch-tot-batchvariatie.
Stuur ons nu een bericht!
- Telefoon: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Adres: Nr. 18, Yongxin East Road, Gaogang District, Taizhou City, provincie Jiangsu, China.
Copyright © Yaxing Plastic Industry Co., Ltd. Alle rechten voorbehouden. Aangepaste High-End Precision PTFE-serie producten Fabrikanten 